


สลิงตาอาจดูสมบูรณ์แบบและยังคงเป็นภาระอยู่ อายสลิงยึดด้วยเชือกลวดขนาด 16 มม. ที่กดด้วยแม่พิมพ์จับคู่ที่น้ำหนักเต็ม โดยใช้ปลอกอะลูมิเนียมที่ได้รับการรับรองความแข็งนั้นไม่ใช่ผลิตภัณฑ์เดียวกับที่บีบ...
READ MOREเมื่อเร็วๆ นี้ บริษัทแปรรูปลวดสลิงในเอเชียตะวันออกเฉียงใต้ปฏิเสธเกือบ 30 เปอร์เซ็นต์ของชุดอบอ่อน เนื่องจากคอยล์ติดกันและชั้นนอกมีรอยขีดข่วนจนไม่สามารถซ่อมแซมได้ โปรไฟล์เตาเผาถูกต้อง บรรยากาศการป้องกันมีเสถียรภาพ และรอบเวลาตรงกับข้อกำหนดของวัสดุ ข้อบกพร่องไม่ได้มาจากการบำบัดความร้อนนั่นเอง พวกเขามาจากตัวพาการอบอ่อนสำหรับขดลวดคอยล์ที่ยึดคอยล์ระหว่างรอบการทำงาน
ตัวพาการหลอมสำหรับคอยล์ลวดไม่ใช่กล่องแบบพาสซีฟที่เพียงส่งคอยล์เข้าไปในเตาเผาเท่านั้น โดยจะควบคุมว่าพื้นผิวลวดสัมผัสกับโครงสร้างเหล็กมากน้อยเพียงใด บรรยากาศของเตาเผาจะไหลเวียนระหว่างชั้นต่างๆ ได้อย่างอิสระเพียงใด กองกระจายน้ำหนักได้เท่าๆ กัน และจำนวนการละเมิดเชิงกลที่ขอบคอยล์ประสบระหว่างการบรรทุกและการขนถ่าย ในการอบอ่อนแบบเป็นชุด การออกแบบตัวพาถือเป็นหนึ่งในตัวแปรโดยตรงที่สุดที่โรงงานสามารถเปลี่ยนแปลงได้ เพื่อกำจัดข้อบกพร่องที่เกาะติดและเกิดรอยขีดข่วนโดยไม่ต้องสัมผัสกับการตั้งค่าเตาเผา
บทความนี้จะอธิบายว่าตัวพาการหลอมคืออะไร เหตุใดจึงทำให้เกิดหรือแก้ไขข้อบกพร่องในการหลอมแบบเป็นชุดที่พบบ่อยที่สุด ประเภทตัวพาและวัสดุที่มีอยู่ และวิธีการเลือก รวม และบำรุงรักษาตัวพาเพื่อให้ทำงานอย่างสม่ำเสมอตลอดระยะเวลาหลายปีของการบริการ นอกจากนี้ยังเชื่อมโยงการตัดสินใจของผู้ขนส่งเข้ากับสายการผลิตลวดที่กว้างขึ้น รวมถึงอุปกรณ์การขดม้วน การม้วน และการอบอ่อนปลายเชือกลวด
ตั้งแต่ปี 1992 บริษัทของเราได้ผลิตอุปกรณ์การประมวลผลลวดสลิง รวมถึงเครื่องหลอมลวดสลิง เครื่องม้วน เครื่องกดไฮดรอลิก และอุปกรณ์เสริมที่เข้าคู่กัน สำหรับลูกค้าในกว่าสิบประเทศ คำแนะนำในบทความนี้สะท้อนถึงรูปแบบของสนามที่เราสังเกตเห็นเมื่อโปรเซสเซอร์รวมสายการอบอ่อนของคอยล์เข้ากับการดำเนินการการอบอ่อนขั้นสุดท้ายและการตกแต่งขั้นสุดท้าย
ตัวพาการหลอมสำหรับคอยล์เลอร์ลวดมีอิทธิพลโดยตรงต่อว่าชุดลวดอบอ่อนจะออกมาสะอาดหรือกลายเป็นเศษเหล็กหรือไม่ การเลือกผู้ให้บริการสมควรได้รับความสนใจเช่นเดียวกับการสอบเทียบเตาเผา
ตัวพาการหลอมสำหรับคอยล์ลวด: ความหมายและบทบาทในการหลอมแบบแบทช์
ตัวพาการอบอ่อนคือตะกร้า ถาด โครง หรืออุปกรณ์ติดตั้งที่ใช้ซ้ำได้ ซึ่งรองรับขดลวดในระหว่างการอบอ่อนแบบเป็นชุด ช่วยให้รูปทรงของคอยล์ไม่เสียหาย แยกชั้นที่อยู่ติดกันเพื่อให้พื้นผิวลวดไม่เชื่อมติดกัน ช่วยให้บรรยากาศของเตาเผาและความร้อนเข้าถึงทุกรอบ และทำให้ปึกมีความเสถียรทางกลไกเพื่อให้สามารถยกได้ด้วยเครน ตัวดัน หรือเครื่องชาร์จโดยไม่ต้องขยับ
ในกระบวนการอบอ่อนแบบเป็นชุดทั่วไป ลวดจะถูกพันบนคอยล์เลอร์ วางลงบนตัวพาหะ และนำพาพาเลียบสอง, สาม หรือสี่ตัวซ้อนกันในเตาหลอมแบบระฆังหรือเตาแบบกล่อง เตาจะถูกปิดผนึก และไล่อากาศด้วยไนโตรเจนหรือไฮโดรเจน จากนั้นให้ความร้อนจนถึงอุณหภูมิการหลอม และคงไว้ตามเวลาแช่ที่ต้องการ จากนั้นจึงทำให้เย็นลงในลักษณะที่ได้รับการควบคุม ทุกขั้นตอนของวงจรนั้นออกแรงบนเส้นลวดที่ผู้ขนส่งต้องจัดการ
การสัมผัสโดยตรงระหว่างชั้นคอยล์เป็นปัญหาสำคัญ ที่อุณหภูมิหลอมเหลว พื้นผิวเหล็กที่สะอาดสามารถเกาะติดกันได้โดยการแพร่กระจาย โดยเฉพาะภายใต้แรงดันอัดของคอยล์ที่เรียงซ้อนกัน ตัวขนส่งที่ได้รับการออกแบบมาอย่างดีจะช่วยลดพื้นที่สัมผัส นำเสนอคุณลักษณะการแยก เช่น แผ่นพรุนหรือตาข่ายลวด และกระจายน้ำหนักที่ตายแล้วของปล่องเพื่อไม่ให้ชั้นเดียวรับน้ำหนักเฉพาะที่มากเกินไป
พาหะยังส่งผลต่อการไหลเวียนของบรรยากาศด้วย ตัวอย่างเช่น ในการหลอมไฮโดรเจนเบลล์ ก๊าซจะต้องไหลผ่านชั้นคอยล์และกำจัดสิ่งปนเปื้อนออกจากพื้นผิว ตัวพาที่มีบล็อกพื้นที่เปิดต่ำที่ไหล ขยายเวลารอบ และสร้างการเปลี่ยนแปลงในสภาพออกไซด์ในท้องถิ่น ตัวพาที่มีการเจาะรูกว้าง รูปทรงแข็ง และอุปกรณ์รองรับที่วางอย่างระมัดระวังทำให้ชั้นบรรยากาศมีเส้นทางที่คาดเดาได้รอบและผ่านคอยล์
ในที่สุด ผู้ให้บริการก็เป็นเครื่องมือที่นำมาใช้ซ้ำได้ ต้องทนทานต่อความร้อน ความเย็น และการจัดการทางกลนับร้อยรอบโดยไม่บิดเบือน ข้อกำหนดดังกล่าวผลักดันให้เกิดการเลือกวิธีการก่อสร้างและวัสดุ ซึ่งทั้งสองอย่างนี้จะมีการตรวจสอบในภายหลังในคู่มือนี้
การอ่านที่เกี่ยวข้อง
ถือว่าตัวพาการหลอมเป็นส่วนประกอบทางความร้อนและทางกลของเตาเผา ไม่ใช่เป็นถังจัดเก็บธรรมดา
ข้อบกพร่องการเกาะติดและการขีดข่วน: เหตุใดการออกแบบ Carrier จึงตัดสินใจเลือกคุณภาพคอยล์
การติดกันคือการหลอมรวมของพื้นผิวลวดที่อยู่ติดกันที่จุดสัมผัสที่มีการแปลเป็นภาษาท้องถิ่น การเกาคือการเสียดสีทางกลของพื้นผิวลวดเมื่อชั้นต่างๆ เคลื่อนตัวสัมพันธ์กันระหว่างการให้ความร้อน การทำความเย็น หรือการจัดการเตาเผา ข้อบกพร่องทั้งสองประการเป็นปัญหาด้านคุณภาพที่มีการรายงานบ่อยที่สุดในการอบอ่อนลวดเหล็กและเหล็กเส้นเป็นชุด วัตถุประสงค์ของการออกแบบตัวพาหะหลอมใหม่หลายครั้งคือการป้องกันข้อบกพร่องทั้งสองนี้อย่างแม่นยำ
ข้อมูลที่กล่าวถึงด้านล่างมาจากบันทึกข้อบกพร่องที่รวบรวมจากการดำเนินการอบอ่อนแบบแบตช์หลายชุดที่ประมวลผลลวดเหล็กกล้าคาร์บอนปานกลางบนตัวพาแบบวางซ้อนกันได้ แม้ว่าโรงงานแต่ละแห่งจะมีสภาพเตาเผา คุณภาพบรรยากาศ และเกรดวัสดุที่แตกต่างกันไป การกระจายสาเหตุของข้อบกพร่องเป็นไปตามรูปแบบที่สอดคล้องกันอย่างน่าทึ่ง ในกรณีมากกว่า 60 เปอร์เซ็นต์ของกรณีที่รายงาน สาเหตุที่แท้จริงเกี่ยวข้องกับตัวพามากกว่าตัวควบคุมเตาเผา เราจัดกลุ่มรายงานออกเป็นห้าหมวดหมู่ของแหล่งที่มาของข้อบกพร่อง เพื่อให้ทีมประมวลผลสามารถดูได้ว่าการปรับปรุงผู้ให้บริการขนส่งมีประโยชน์สูงสุดที่ใด แผนภูมิด้านล่างแสดงให้เห็นว่าสาเหตุของข้อบกพร่องเกิดขึ้นได้อย่างไรก่อนที่โรงงานจะปรับตัวพาการหลอมให้เหมาะสม
การระบุแหล่งที่มาของข้อบกพร่องในการอบอ่อนแบบแบตช์ของคอยล์ลวดก่อนการปรับตัวพาหะให้เหมาะสม
ติดระหว่างชั้นคอยล์ที่อยู่ติดกัน 42%
การขีดข่วนที่เกิดจากการรองรับที่หยาบหรือผิดรูป 26%
การเสียรูปของคอยล์ภายใต้ภาระการซ้อน 14%
การเปลี่ยนสีพื้นผิวจากการไหลของก๊าซที่ถูกบล็อก 11%
การจัดการความเสียหายระหว่างการถ่ายโอนคอยล์ไปยังเตา 7%
หมวดหมู่ข้อบกพร่องสี่ในห้าประเภทในแผนภูมิเชื่อมโยงโดยตรงกับการออกแบบผู้ขนส่งหรือสภาพของผู้ขนส่ง การเกาะติดระหว่างชั้นคอยล์ที่อยู่ติดกันถือเป็นส่วนแบ่งที่ใหญ่ที่สุดที่ร้อยละ 42 ของข้อบกพร่องที่รายงาน สิ่งนี้เกิดขึ้นเมื่อความดันสัมผัสและอุณหภูมิสูงพอที่จะเริ่มต้นการเชื่อมติดแบบแพร่กระจาย ตัวพาที่มีพื้นผิวเรียบและต่อเนื่องกันจะทำให้เส้นลวดมีจุดสัมผัสน้อยลงแต่มีพื้นที่สัมผัสที่ใหญ่ขึ้น ซึ่งเพิ่มความเสี่ยงในการเกาะติดได้อย่างขัดแย้งกัน เนื่องจากจุดสัมผัสแต่ละจุดมีแรงดันเฉพาะที่สูง ส่วนรองรับแบบเจาะรูที่มีโครงรองรับแคบช่วยลดพื้นที่สัมผัสได้อย่างมาก และแสดงการปรับปรุงที่รวดเร็วที่สุดในการคัดแยกที่เกี่ยวข้องกับการเกาะติด การเกาคิดเป็นร้อยละ 26 และในกรณีส่วนใหญ่ สาเหตุที่แท้จริงคือพื้นผิวที่หยาบ ขรุขระจากการเชื่อม หรือแถบรองรับที่เสียรูปซึ่งเสียดสีกับเส้นลวดในขณะที่ปึกขยายและหดตัว โดยทั่วไปการเสียรูปของคอยล์ที่ 14 เปอร์เซ็นต์เกิดจากการซ้อนมากเกินไปหรือการใช้ตัวพาที่มีพื้นผิวแนวนอนไม่เรียบ การเปลี่ยนสีที่ 11 เปอร์เซ็นต์โดยปกติเกิดจากการไหลของก๊าซที่ถูกบล็อก ซึ่งเป็นอีกปัจจัยที่เกี่ยวข้องกับตัวพา เนื่องจากพื้นที่เปิดของตัวพาจะเป็นตัวกำหนดว่าบรรยากาศจะไปถึงศูนย์กลางของขดลวดมากน้อยเพียงใด ข้อบกพร่องที่เหลืออีก 7 เปอร์เซ็นต์มีสาเหตุมาจากการจัดการความเสียหายระหว่างการถ่ายโอนระหว่างคอยล์เลอร์ ตัวพาและเตาเผา ซึ่งเป็นปัญหาด้านเรขาคณิตของพาหะและความเข้ากันได้ของฟิกซ์เจอร์อีกครั้ง ในทางปฏิบัติ หมายความว่าโรงงานสามารถลดข้อบกพร่องในการอบอ่อนทั้งหมดได้มากกว่าครึ่งหนึ่งเพียงแค่เปลี่ยนถาดรองรับที่เป็นของแข็งด้วยตะกร้าที่มีการสัมผัสต่ำและมีการระบายอากาศอย่างเหมาะสมซึ่งมีขนาดเท่ากัน การปรับปรุงไม่ได้เป็นการเก็งกำไร โปรเซสเซอร์หลายตัวที่เราร่วมงานด้วยได้เปลี่ยนเฉพาะตัวพาหะและคงโปรแกรมเตาเผาไว้เหมือนเดิม และการปฏิเสธที่ติดกันของพวกมันก็ลดลงตามลำดับความสำคัญ ความแตกต่างที่สำคัญคือการออกแบบตัวพาจะต้องตรงกับความกว้างของคอยล์ เส้นผ่านศูนย์กลางภายนอกของคอยล์ และความสูงในการเรียงซ้อนของเส้นเฉพาะนั้น ตัวพาที่ใช้งานได้ดีกับลวดเนื้อละเอียดอาจผิดอย่างสิ้นเชิงกับแกนที่มีน้ำหนักมาก ดังนั้น เมื่อโรงงานรายงานว่ามีข้อบกพร่องจากการขีดข่วนเพิ่มขึ้นอย่างกะทันหัน การตรวจสอบครั้งแรกควรเป็นการตรวจสอบพื้นผิวพาหะ ไม่ใช่อุณหภูมิของเตาเผา การวัดความเรียบของตัวพาและสภาพของขอบสัมผัสเป็นประจำจะอยู่ในขั้นตอนการควบคุมคุณภาพเดียวกันกับการสอบเทียบเทอร์โมคัปเปิลของเตาหลอม
เนื่องจากข้อบกพร่องในการอบอ่อนแบบแบตช์ทั่วไปมากกว่า 80 เปอร์เซ็นต์สืบย้อนไปถึงรูปทรงของพาหะ การระบายอากาศ หรือสภาพพื้นผิว การปรับพาหะให้เหมาะสมจึงเป็นการปรับปรุงความน่าเชื่อถือด้วยต้นทุนที่ต่ำที่เร็วที่สุดที่มีอยู่ในการอบอ่อนแบบขดลวด
ตัวพาการหลอมทั่วไปสำหรับขดลวดลวด
การออกแบบตัวพาพื้นฐานห้าแบบครอบคลุมการใช้งานการอบอ่อนแบบแบตช์ส่วนใหญ่ในอุตสาหกรรมลวด ตัวเลือกเหล่านี้ขึ้นอยู่กับขนาดคอยล์ น้ำหนัก อุณหภูมิการหลอม ความต้องการบรรยากาศ และอุปกรณ์การจัดการที่ติดตั้งไว้แล้วในโรงงาน ตารางด้านล่างสรุปลักษณะสำคัญของแต่ละการออกแบบ
| ประเภทผู้ให้บริการ | การก่อสร้าง | การระบายอากาศ | กำลังรับน้ำหนัก | เหมาะที่สุดสำหรับ |
|---|---|---|---|---|
| แท่นยึดแผ่นเหล็กเจาะรู | แผ่นแบนที่มีรูกลมหรือรูพรุน ขอบเชื่อม ซี่โครงทำให้แข็ง | พื้นที่เปิดโล่ง 30-40% | ปานกลางถึงสูง | การอบอ่อนคอยล์เอนกประสงค์โดยมีความสูงในการซ้อนปานกลาง |
| ตะกร้าตาข่ายลวดเชื่อม | พื้นและด้านข้างเป็นตาข่าย โครงลวดเชื่อม มีตัวดึงเสริมให้เลือก | พื้นที่เปิดโล่ง 50-60% | ต่ำถึงปานกลาง | ลวดละเอียด การอบอ่อนที่สว่างในจุดที่การเข้าถึงบรรยากาศเป็นสิ่งสำคัญ |
| โครงใส่โครงแบบวางซ้อนกันได้ | เหล็กหล่อหรือตะแกรงเหล็กหล่อทนความร้อนพร้อมเสาซ้อน | พื้นที่เปิดโล่ง 40-50% | สูง | คอยล์แท่งหนัก อายุการใช้งานยาวนาน รอบอุณหภูมิสูง |
| ผู้ให้บริการขยายแบบแบ่งส่วน | ส่วนที่สามารถปรับได้ซึ่งจะล็อครอบเส้นผ่านศูนย์กลางภายในคอยล์ | ขึ้นอยู่กับระยะห่างของส่วน | ปานกลาง | คอยล์หลายขนาดพร้อมฟิกซ์เจอร์เดียว |
| ผู้ให้บริการติดตั้งแบบกำหนดเอง | ประดิษฐ์ขึ้นตามเส้นผ่านศูนย์กลางภายในของคอยล์ เส้นผ่านศูนย์กลางภายนอก และขนาดเตาหลอม | กำหนดเอง | กำหนดเอง | รูปทรงคอยล์พิเศษและระบบโหลดอัตโนมัติ |
ตัวพาหะแผ่นเหล็กแบบมีรูพรุนเป็นวิธีที่ใช้กันทั่วไปมากที่สุดเนื่องจากรวมต้นทุนการผลิตที่ต่ำเข้ากับความแข็งแรงของโครงสร้างที่ดี พื้นที่เปิดทำได้โดยใช้รูกลมหรือช่องเปิดที่มีรู ซึ่งโดยทั่วไปจะมีระยะห่างเพื่อให้แผ่นคงความแข็งเพียงพอเพื่อป้องกันการหย่อนคล้อยระหว่างส่วนรองรับ ตัวพาเหล่านี้เป็นจุดเริ่มต้นที่เหมาะสมสำหรับสายไฟที่มีเส้นผ่านศูนย์กลางมากกว่า 3 มม. ซึ่งมีน้ำหนักคอยล์มาก
ตะกร้าตาข่ายลวดเชื่อมให้การระบายอากาศสูงสุดและรอยสัมผัสที่เล็กที่สุด ซึ่งทำให้เหมาะสำหรับการอบอ่อนที่สดใสและสำหรับสายไฟละเอียดที่ขีดข่วนได้ง่าย จุดอ่อนหลักคือความสามารถในการรับน้ำหนักที่จำกัด: พื้นตาข่ายอาจนูนออกมาใต้กองที่มีน้ำหนักมากได้ ดังนั้นจึงมักสร้างด้วยโครงต่อพ่วงและวงแหวนรองรับตรงกลาง นอกจากนี้ยังต้องมีการตรวจสอบบ่อยครั้งมากขึ้น เนื่องจากจุดตัดของสายไฟแต่ละเส้นสามารถคลายตัวได้หลังจากรอบการให้ความร้อนหลายครั้ง
โครงใส่โครงแบบวางซ้อนกันได้คือตัวเลือกสำหรับงานหนัก โครงสร้างแบบหล่อคงรูปร่างไว้ที่อุณหภูมิสูงได้ดีกว่างานเชื่อม และรูปแบบตารางให้การรองรับและการระบายอากาศที่สม่ำเสมอ ค่าใช้จ่ายจะสูงขึ้นในช่วงแรก แต่ในโรงงานที่มีน้ำหนักสูง อายุการใช้งานที่ยาวนานขึ้นมักจะลดต้นทุนต่อรอบการหลอมลง
ผู้ให้บริการแบบแบ่งส่วนและแบบกำหนดเองมีจุดประสงค์ที่แคบกว่า ตัวพาแบบแบ่งส่วนนั้นสะดวกสำหรับโรงงานที่ดำเนินการกับเส้นผ่านศูนย์กลางคอยล์ที่หลากหลาย เนื่องจากฐานเดียวกันสามารถปรับได้ แทนที่จะซื้อตัวพาแยกต่างหากสำหรับทุกขนาด การติดตั้งแบบกำหนดเองจะเหมาะสมเมื่อเตาหลอมมีขนาดที่ผิดปกติ หรือเมื่อเครื่องชาร์จอัตโนมัติต้องการรูปทรงพาหะที่แม่นยำ
| สถานการณ์การใช้งาน
| เน้นการคัดเลือก
|
ประเภทพาหะที่เหมาะสมนั้นพิจารณาจากคอยล์ที่หนักที่สุดในการผลิต วงจรที่ร้อนที่สุด และระบบบรรยากาศ ไม่มีผู้ให้บริการแบบสากลที่ทำงานได้ดีในทุกสภาวะ
วัสดุตัวพาการหลอม: คุณสมบัติ อุณหภูมิ และเศรษฐศาสตร์
การเลือกวัสดุจะกำหนดว่าตัวพาจะคงรูปร่างไว้นานเท่าใด ขนาดที่ตกลงบนเส้นลวด และต้นทุนตัวพาต่อรอบการหลอม ตารางด้านล่างเปรียบเทียบกลุ่มวัสดุห้ากลุ่มที่ผู้ผลิตผู้ขนส่งและซัพพลายเออร์ใช้บ่อยที่สุด
| วัสดุ | อุณหภูมิต่อเนื่องสูงสุด | พฤติกรรมออกซิเดชัน | ต้นทุนสัมพัทธ์ | อายุการใช้งานที่คาดหวัง |
|---|---|---|---|---|
| เหล็กกล้าคาร์บอน (Q235 / A36) | 550-600°ซ | ปรับขนาดอย่างรวดเร็วเหนือ 550°C | ต่ำ | 2-4 ปีในการให้บริการที่อุณหภูมิต่ำ |
| ต่ำ-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°ซ | การปรับขนาดปานกลาง ก่อให้เกิดชั้นออกไซด์ที่ป้องกัน | ปานกลาง | 4-6 ปี |
| สแตนเลส304 | 800-850°ซ | ต้านทานการเกิดออกซิเดชันได้ดี ต้นทุนปานกลาง | ปานกลาง-high | 6-8 ปี |
| สแตนเลส 310S / 309 | 1,000-1,050 องศาเซลเซียส | ทนต่อการเกิดออกซิเดชันได้ดีเยี่ยมที่อุณหภูมิสูง | สูง | 8-12 ปี |
| เหล็กหล่อทนความร้อน (ฐาน Ni-Cr) | 900-1,000 องศาเซลเซียส | โครงสร้างหล่อดีเยี่ยม ต้านทานการคืบคลาน | สูง | 8-12 ปี |
เหล็กกล้าคาร์บอนมีความน่าสนใจเมื่อรอบการหลอมยังคงอยู่ต่ำกว่า 600°C ภายใต้เงื่อนไขดังกล่าว จะให้ความแข็งแรงและความแข็งเพียงพอในราคาซื้อที่ต่ำ ปัญหาเริ่มต้นขึ้นเมื่อพืชดันอุณหภูมิของวงจรให้สูงขึ้นหรือขยายเวลาการแช่ เนื่องจากการปรับขนาดอย่างรวดเร็วจะขจัดหน้าตัดของวัสดุและสะเก็ดสะเก็ดบนเส้นลวด ทำให้เกิดรอยบนพื้นผิวที่ปรากฏขึ้นหลังจากการวาด
เหล็กกล้าทนความร้อนอัลลอยด์ต่ำเป็นการอัพเกรดทั่วไป มีราคาสูงกว่าเหล็กกล้าคาร์บอนธรรมดาประมาณ 30 ถึง 40 เปอร์เซ็นต์ แต่มีอายุการใช้งานยาวนานกว่าประมาณสองเท่าในบริการเดียวกัน ซึ่งโดยปกติแล้วจะทำให้ราคาถูกกว่าเมื่อพิจารณาจากต้นทุนต่อรอบ เป็นค่าขั้นต่ำที่แนะนำสำหรับการอบอ่อนแบบแบทช์ที่สูงกว่า 650°C
ตัวพาหะที่เป็นสเตนเลส โดยเฉพาะเกรด 304 และ 310S เป็นที่ต้องการมากกว่าเมื่อมีการอบอ่อนลวดละเอียดจำนวนมากซ้ำๆ กัน และคุณภาพพื้นผิวถือเป็นสิ่งที่สำคัญที่สุด สเตนเลสไม่ได้สร้างตะกรันหลวมเหมือนกับเหล็กกล้าคาร์บอน ดังนั้นความเสี่ยงที่อนุภาคตะกรันจะฝังอยู่ในเส้นลวดจึงต่ำกว่ามาก ต้นทุนวัสดุที่สูงขึ้นนั้นเป็นผลมาจากอัตราของเสียที่ลดลงในเส้นการอบอ่อนที่สดใส
ตัวพาที่ทนความร้อนแบบหล่อเป็นโซลูชันระดับพรีเมียมสำหรับการทำงานที่ใช้วงจรอุณหภูมิสูงอย่างต่อเนื่อง เช่น การอบอ่อนของลวดสเตนเลสหรือลวดสปริงวาล์ว โครงสร้างแบบหล่อทนทานต่อการคืบคลานได้ดีกว่าแผ่นเชื่อม และการออกแบบกริดจะช่วยลดจุดสัมผัสให้เหลือน้อยที่สุด โรงงานที่ทำงานสองหรือสามกะมักจะพบว่าผู้ให้บริการหล่อจะจ่ายคืนเงินลงทุนเริ่มแรกที่สูงขึ้นภายในสิบแปดเดือน
ผู้ผลิตบางรายยังนำเสนอตัวพาเหล็กกล้าคาร์บอนที่เป็นอลูมิไนซ์ด้วย การเคลือบอะลูมิเนียมให้การป้องกันการเกิดออกซิเดชันปานกลางที่อุณหภูมิประมาณ 600 ถึง 650°C โดยมีต้นทุนที่ต่ำกว่าสเตนเลส สารเคลือบจะค่อยๆ ลดลง ดังนั้นตัวพาอะลูมิเนียมจึงเป็นทางเลือกที่ดีที่สุดสำหรับขดลวดที่รับน้ำหนักน้อย
เปรียบเทียบวัสดุตัวพากับต้นทุนต่อรอบการอบอ่อน แทนที่จะเปรียบเทียบราคาซื้อเพียงอย่างเดียว ตัวพาความร้อนที่มีราคาแพงกว่ามักจะจ่ายเองผ่านอายุการใช้งานที่ยาวนานขึ้นและมีข้อบกพร่องที่พื้นผิวน้อยลง
วิธีการเลือกตัวพาการหลอมสำหรับขดลวด
การเลือกเริ่มต้นด้วยข้อมูลกระบวนการ ไม่ใช่จากแค็ตตาล็อกผลิตภัณฑ์ ก่อนที่จะติดต่อผู้ผลิตหรือซัพพลายเออร์ ให้รวบรวมพารามิเตอร์การทำงานต่อไปนี้สำหรับสายการผลิตของคุณ
- เส้นผ่านศูนย์กลางภายนอกของคอยล์ เส้นผ่านศูนย์กลางภายใน และความสูงหลังจากพันบนคอยล์เลอร์
- น้ำหนักคอยล์และน้ำหนักรวมสูงสุดของปึกที่บรรทุกเต็ม
- อุณหภูมิในการหลอม ระยะเวลาแช่ และองค์ประกอบบรรยากาศเตาเผา
- ขนาดภายในเตาและวิธีการชาร์จ (เครน ตัวดัน หรือรถเข็นอัตโนมัติ)
- ความสม่ำเสมอในการทำความร้อนที่ต้องการและความเบี่ยงเบนของอุณหภูมิที่ยอมรับได้ภายในปล่อง
- การจัดการอุปกรณ์และเส้นทางการขนถ่ายจากคอยล์เลอร์ไปยังตัวพาไปยังเตาเผา
- จำนวนกะการผลิตและอายุการใช้งานของผู้ขนส่งเป้าหมาย
- งบประมาณสำหรับการซื้อครั้งแรกเทียบกับต้นทุนระยะยาวต่อรอบการหลอม
เมื่อกำหนดพารามิเตอร์เหล่านี้แล้ว ให้ดำเนินการตามการเลือกตามลำดับที่มีโครงสร้าง
- กำหนดสแต็กคอยล์ที่แย่ที่สุด: คอยล์ที่หนักที่สุด การจัดเรียงซ้อนสูงสุด และรอบที่ร้อนที่สุดที่ตัวพาต้องรอด
- คำนวณแรงกดสัมผัสที่ชั้นคอยล์ด้านล่างโดยใช้น้ำหนักปึกหารด้วยพื้นที่สัมผัสรองรับทั้งหมด
- เลือกประเภทตัวพาที่จำกัดพื้นที่หน้าสัมผัสขณะเดียวกันก็รักษาขอบคอยล์ให้มั่นคงและป้องกันการเหลื่อม
- ตรวจสอบว่าพื้นที่เปิดโล่งของผู้ให้บริการตรงกับระบบบรรยากาศเตาเผาและอัตราการไหลของก๊าซที่ต้องการ
- เปรียบเทียบเกรดวัสดุกับอุณหภูมิและบรรยากาศของวงจร และเลือกเกรดที่มีต้นทุนต่อรอบต่ำที่สุด
- ยืนยันความเข้ากันได้ในการจัดการกับตะขอเครน ส้อม หรือเครื่องชาร์จที่มีอยู่
- กำหนดตารางการตรวจสอบและกลยุทธ์ด้านอะไหล่กับซัพพลายเออร์ก่อนประมวลผลชุดแรก
เมื่อซื้อตัวรองรับการอบอ่อนโดยตรงจากผู้ผลิต ให้ตรวจสอบว่าซัพพลายเออร์ผลิตตัวพาหะจากสต็อกเหล็กที่ผ่านการรับรองหรือไม่ พวกเขาสามารถออกใบรับรองวัสดุได้หรือไม่ และมีตะแกรงสำรอง แท่งรองรับ และเสาซ้อนสำหรับเปลี่ยนในภายหลังหรือไม่ ผู้ซื้อจำนวนมากต้องการจัดหาผู้ให้บริการขนส่งจากผู้ผลิตรายเดียวที่จัดหาอุปกรณ์การม้วนและการอบอ่อนด้วย เนื่องจากพิกัดความเผื่อของขนาดและคำแนะนำวัสดุจะมีความสม่ำเสมอตลอดทั้งสายการผลิต หากคุณซื้อในปริมาณมาก การจัดการขายส่งกับผู้ผลิตที่มีชื่อเสียงสามารถลดต้นทุนต่อหน่วยได้อย่างมาก โปรดจำไว้ว่าผู้ให้บริการเป็นเครื่องมือบริโภคที่มีอายุการใช้งานจำกัด ประเมินราคาซื้อเป็นต้นทุนต่อรอบการหลอม ไม่ใช่ค่าใช้จ่ายทุนที่เกิดขึ้นเพียงครั้งเดียว
กระบวนการคัดเลือกที่มีระเบียบวินัยโดยพิจารณาจากคอยล์ที่หนักที่สุดและรอบที่ร้อนแรงที่สุดมักจะมีประสิทธิภาพเหนือกว่าการซื้อแค็ตตาล็อกที่ถูกที่สุดเสมอ ตัวพาจะต้องได้รับการออกแบบทางวิศวกรรมให้เหมาะกับสภาพเตาเผาจริง
การรวมตัวพาการหลอมเข้ากับอุปกรณ์การขดและหลอมลวด
ในสายการผลิตลวดสมัยใหม่ ผู้ขนส่งไม่ได้อยู่เพียงลำพัง ขดลวดจะหลุดออกจากตัวคอยล์ลวด จะถูกถ่ายโอนไปยังตัวพา จากนั้นจะเคลื่อนที่ผ่านเตาหลอม คอยล์เลอร์จะกำหนดขนาดของคอยล์ ความตึงของขดลวด และสภาพพื้นผิวของเส้นลวดขณะวางบนตัวพาหะ หากคอยล์เลอร์ผลิตคอยล์หลวมหรือคอยล์เหลื่อม ผู้ให้บริการจะไม่สามารถแก้ไขสิ่งนั้นได้ ถ้าพาหะมีขอบแหลมคม แม้แต่ขดที่พันกันอย่างสมบูรณ์ก็ยังเกิดรอยขีดข่วนได้
จุดบูรณาการที่สำคัญที่สุดคือการจับคู่มิติระหว่างเส้นผ่านศูนย์กลางด้านในของคอยล์และเส้นผ่านศูนย์กลางรองรับตัวพา คอยล์ที่มีเส้นผ่านศูนย์กลางด้านใน 500 มม. ควรวางบนส่วนรองรับที่ยึดไว้ที่รูด้านในโดยไม่ต้องกดกับผ้าพันด้านนอก ตัวพาควรได้รับการออกแบบให้รองรับคอยล์บนวงแหวนอย่างน้อยสองวง เพื่อให้บรรยากาศผ่านรูได้ตลอดทั้งวงจร
เมื่อสิ้นสุดขั้นตอนการหลอม ตัวประมวลผลลวดสลิงมักจะดำเนินการบำบัดขั้นสุดท้ายเพิ่มเติม เช่น การตัด การหลอม และการเทเปอร์ กลุ่มผลิตภัณฑ์ของเรา เครื่องหลอมลวดสลิงและเรียวลวด RDQ1011 รวมขั้นตอนการหลอมและการขึ้นรูปส่วนปลายไว้ในการดำเนินการเดียว ทำให้เกิดปลายเรียวขนาดกะทัดรัดที่ไม่หลุดออก
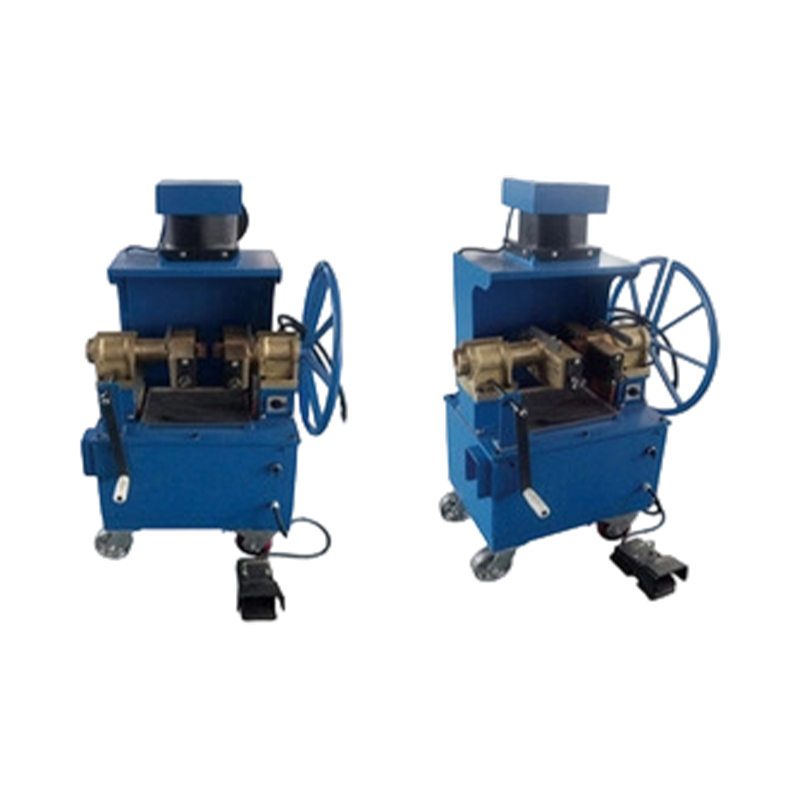 RDQ-1011 เครื่องหลอมและปรับลวดสลิง เครื่องจักรนี้ผสมผสานการอบอ่อนและการขึ้นรูปส่วนปลายไว้ในขั้นตอนเดียว ทำให้ได้ปลายเรียวที่มีขนาดกะทัดรัดและไม่หลุดออก เหมาะกับเชือกลิฟต์ เหมือง และเครน ใช้งานง่ายและใช้พลังงานต่ำ ดูผลิตภัณฑ์ →
สำหรับด้านขดม้วน เครื่องม้วนลวดสลิง XT1600 ให้การควบคุมการพันลวดสลิงลงบนม้วนหรือม้วนด้วยความตึงเครียดที่ปรับได้ เพื่อให้ขดลวดออกจากคอยล์ในรูปทรงที่สะอาดและมั่นคง และสามารถขนย้ายไปยังตัวพาได้โดยไม่ทำให้ขอบเสียหาย
 เครื่องม้วนลวดสลิง XT-1600 ออกแบบมาเพื่อการควบคุมการพันลวดสลิงลงบนม้วนด้วยแรงตึงที่ปรับได้ เครื่องนี้รับประกันว่าคอยล์ที่สะอาดและมั่นคงเพื่อการเคลื่อนย้ายที่ปลอดภัย มีแรงบิดสูง การควบคุมความเร็วแบบไม่มีขั้นตอน และการวัดความยาวที่แม่นยำ ดูผลิตภัณฑ์ →
เมื่อโปรแกรมการผลิตรวมการอบอ่อนปลายเชือกลวดเฉพาะแบบแยกกันโดยไม่ต้องอุ่นขดลวดทั้งหมด เครื่องอบอ่อนเชือกลวดเหล็กกล้า RDQ1010 จะทำให้ผู้ปฏิบัติงานมีสถานีงานเฉพาะสำหรับงานนั้น ซึ่งช่วยลดการใช้พลังงานของเตาเผาและทำให้ห่วงโซ่กระบวนการสั้นลง
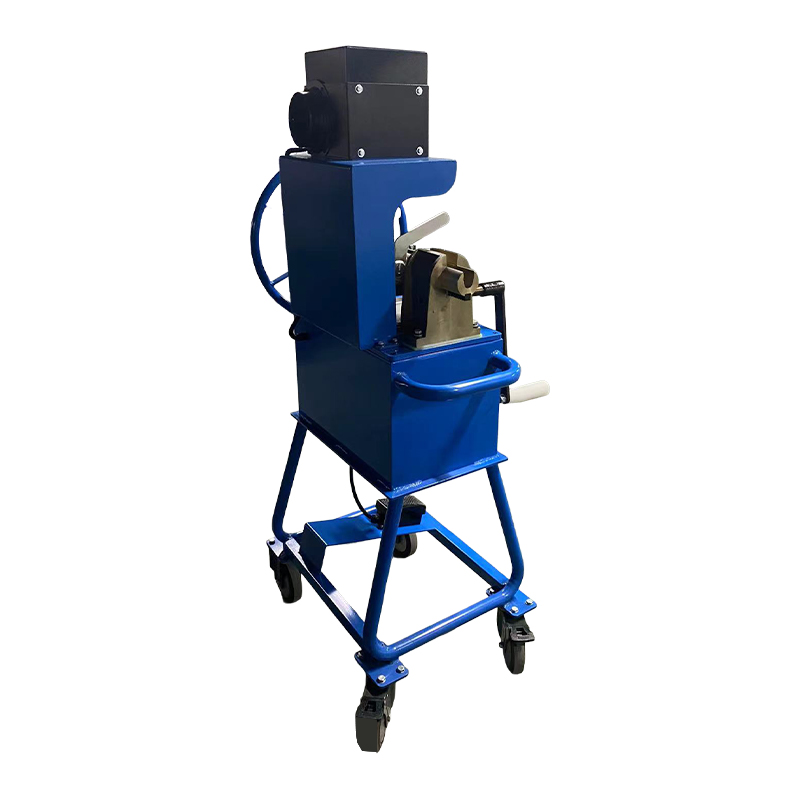 RDQ-1010 เครื่องหลอมลวดสลิงเหล็ก สถานีงานอบอ่อนเฉพาะนี้ประมวลผลปลายเชือกลวดเฉพาะโดยไม่ต้องอุ่นขดลวดทั้งหมด ลดการใช้พลังงานของเตาเผา และทำให้ห่วงโซ่กระบวนการสั้นลง รองรับขนาดเชือกได้หลายขนาดโดยไม่ต้องเปลี่ยนชิ้นส่วน ดูผลิตภัณฑ์ →
ด้วยการจัดแนวการเลือกตัวพาให้สอดคล้องกับเอาท์พุตคอยลเลอร์และอุปกรณ์ตกแต่งขั้นสุดท้าย โปรเซสเซอร์จะสร้างการไหลของวัสดุอย่างต่อเนื่อง: คอยล์ที่เสถียร การถ่ายเทที่ปลอดภัย การอบอ่อนที่สม่ำเสมอ และรูปทรงปลายท่อที่สม่ำเสมอ การไหลดังกล่าวไม่เพียงปรับปรุงคุณภาพ แต่ยังเพิ่มประสิทธิภาพแรงงานด้วย เนื่องจากผู้ปฏิบัติงานใช้เวลาน้อยลงในการซ่อมแซมความเสียหายที่ขอบและการเซ็ตคอยล์ใหม่
การอ่านที่เกี่ยวข้อง
ตัวพาคือตัวเชื่อมระหว่างคอยล์เลอร์กับเตาเผา การจับคู่ขนาดและรูปแบบการรองรับกับอุปกรณ์ทั้งสองชิ้นช่วยขจัดปัญหาในการจัดการและคุณภาพทั้งหมด
การบำรุงรักษาและอายุการใช้งานของตัวพาการหลอม
ตัวพาสำหรับการอบอ่อนที่สร้างขึ้นอย่างดีสามารถมีอายุการใช้งานนานหลายปีได้ก็ต่อเมื่อโรงงานตรวจสอบตามกำหนดเวลาที่แน่นอนและซ่อมแซมความเสียหายเล็กน้อยก่อนที่จะกลายเป็นปัญหาด้านคุณภาพ ตัวพาที่ถูกละเลยจะทำให้เกิดครีบคม แผ่นรองรับที่หย่อนคล้อย และคราบสะสมขนาดใหญ่ที่ทำให้เกิดรอยขีดข่วนและการเปลี่ยนสีโดยตรง
กิจกรรมการบำรุงรักษาที่สำคัญที่สุดคือการตรวจสอบพื้นผิวทั้งหมดที่สัมผัสกับสายไฟเป็นประจำ ครีบและรอยเชื่อมจะต้องกราวด์ให้เรียบทันที แถบรองรับที่บิดเบี้ยวควรถูกยืดให้ตรงหรือเปลี่ยนใหม่ก่อนที่จะโหลดครั้งถัดไป เนื่องจากแถบรองรับที่ผิดรูปจะเปลี่ยนการกระจายแรงดันทั่วปล่องคอยล์ และเพิ่มความเสี่ยงในการเกาะติด
| ความถี่ | รายการตรวจสอบ | เกณฑ์การยอมรับ |
|---|---|---|
| หลังจากทุกรอบ | พื้นผิวสัมผัสคอยล์สำหรับการเกิดตะกรันและครีบ | ไม่มีส่วนที่ยื่นออกมาเกิน 0.5 มม |
| รายเดือน | ความเรียบทั่วระนาบรองรับ | ส่วนเบี่ยงเบนน้อยกว่า 5 มม. ตลอดความกว้างของพาหะ |
| รายไตรมาส | สภาพการเชื่อมและรอยแตกที่มองเห็นได้ | ไม่มีรอยแตกที่มองเห็นได้ยาวเกิน 10 มม |
| ก่อนรณรงค์เตาหลอม | วัสดุ thickness at high-stress points | ความหนาคงเหลืออย่างน้อยร้อยละ 70 ของต้นฉบับ |
วิธีทำความสะอาดขึ้นอยู่กับวัสดุ สามารถทำความสะอาดตัวพาหะที่เป็นเหล็กกล้าคาร์บอนได้ด้วยแปรงลวดหรือเครื่องยิงระเบิดในระหว่างการปิดเตาตามกำหนดเวลา ตัวพาความร้อนแบบสเตนเลสและแบบหล่อควรทำความสะอาดได้ดีที่สุดโดยการพ่นอย่างอ่อนโยนหรือการดองด้วยสารเคมี เพื่อหลีกเลี่ยงไม่ให้ชั้นออกไซด์ป้องกันเสียหาย หลีกเลี่ยงไม่ให้น้ำดับตัวพาที่ร้อน การเปลี่ยนแปลงอุณหภูมิอย่างฉับพลันจะทำให้เฟรมบิดเบี้ยวและทำให้อายุการใช้งานสั้นลง
งานซ่อมแซมควรดำเนินการด้วยวัสดุตัวเติมที่ตรงกับโลหะฐานพาหะ การใช้ลวดเชื่อมเหล็กเหนียวธรรมดากับตัวพาความร้อนจะทำให้เกิดโซนโลหะผสมต่ำที่ออกซิไดซ์อย่างรวดเร็วและกลายเป็นจุดแรกของความล้มเหลว ผู้ผลิตที่เชื่อถือได้สามารถจัดหาก้านซ่อมที่ถูกต้องได้ และยังสามารถตัดเฉือนพื้นผิวรองรับใหม่ได้เมื่องานซ่อมแซมสะสมทำให้ตัวพาหะไม่สม่ำเสมอ
การเปลี่ยนจะครบกำหนดเมื่อเงื่อนไขใดๆ ต่อไปนี้ปรากฏขึ้น: วัสดุบางลงต่ำกว่า 70 เปอร์เซ็นต์ของความหนาเดิม, รอยแตกที่เกิดซ้ำในรอยเชื่อมรับน้ำหนัก, การเสียรูปถาวรมากกว่า 5 มม. ทั่วทั้งระนาบรองรับ หรือการสูญเสียพื้นที่เปิดจากการสะสมของตะกรันที่ไม่สามารถกำจัดออกได้ด้วยการทำความสะอาด การใช้งานตัวพาที่สึกหรอเกินขีดจำกัดเหล่านี้จะทำให้กองคอยล์ทั้งหมดตกอยู่ในความเสี่ยง
การบำรุงรักษาของผู้ให้บริการขนส่งคือการควบคุมคุณภาพ ไม่ใช่การดูแลทำความสะอาด การตรวจสอบ 30 นาทีก่อนการโหลดทุกครั้งจะป้องกันการเกาะติดและการคัดแยกที่เป็นรอยขีดข่วนซึ่งจะเช็ดล้างทั้งชุด
คำถามที่พบบ่อย: ตัวพาการหลอมสำหรับขดลวดคอยล์
ตัวพาการหลอมสำหรับขดลวดคอยล์ใช้ทำอะไร?รองรับและแยกคอยล์ลวดในระหว่างการอบอ่อนแบบแบตช์ ป้องกันการเกาะติดและรอยขีดข่วน ช่วยให้บรรยากาศเตาเผาไหลเวียนไปรอบๆ และผ่านปล่องคอยล์ และทำให้ปล่องมั่นคงเพื่อการยกและการชาร์จเตาอย่างปลอดภัย |
ทำไมขดลวดถึงติดกันระหว่างการหลอม?ที่อุณหภูมิหลอมเหลว พื้นผิวเหล็กที่สะอาดที่สัมผัสโดยตรงสามารถเกาะติดกันผ่านการแพร่กระจาย แรงดันอัดจากขดลวดแบบเรียงซ้อนจะเพิ่มระดับการสัมผัส ดังนั้นการลดพื้นที่สัมผัสผ่านการออกแบบตัวพาจึงเป็นมาตรการรับมือหลัก |
ตัวพาการหลอมควรทำจากวัสดุอะไร?สำหรับรอบที่อุณหภูมิต่ำกว่า 600°C เหล็กกล้าคาร์บอนจะประหยัด สำหรับอุณหภูมิที่สูงขึ้น แนะนำให้ใช้เหล็กทนความร้อนอัลลอยด์ต่ำ สแตนเลส 304 หรือ 310S หรือโลหะผสมทนความร้อนแบบหล่อ ตัวเลือกขึ้นอยู่กับอุณหภูมิรอบสูงสุด บรรยากาศ และอายุการใช้งานเป้าหมาย |
สามารถวางขดลวดได้กี่ม้วนบนตัวรองรับการอบอ่อนหนึ่งอัน?ขึ้นอยู่กับการออกแบบตัวพา น้ำหนักคอยล์ และความสูงของเตา กฎทั่วไปคือให้โหลดชั้นล่างสุดต่ำกว่าขีดจำกัดการคืบของทั้งลวดและวัสดุพาหะ ขดลวดสี่ถึงหกเป็นเรื่องธรรมดาสำหรับลวดขนาดกลาง |
ผู้ให้บริการการหลอมมีอายุการใช้งานนานเท่าใด?ตัวพาหะที่ทำจากเหล็กกล้าคาร์บอนประดิษฐ์โดยทั่วไปจะมีอายุการใช้งานสองถึงสี่ปีในการให้บริการที่อุณหภูมิต่ำ ในขณะที่ตัวพาหะแบบหล่อทนความร้อนจะมีอายุการใช้งานแปดถึงสิบสองปี แนวทางปฏิบัติในการทำความสะอาดและการดูแลจัดการมีความสำคัญพอๆ กับเกรดวัสดุ |
ตัวพาจากซัพพลายเออร์รายอื่นสามารถใช้กับเตาเผาที่มีอยู่ได้หรือไม่?ได้ โดยมีเงื่อนไขว่ารอยเท้า ความสูงในการวางซ้อน พื้นที่เปิด และเกรดวัสดุจะต้องตรงกับเตาเผาและกระบวนการ โดยปกติผู้ผลิตที่มีชื่อเสียงจะขอรูปวาดของเตาเผาและพารามิเตอร์ของขดลวดก่อนที่จะผลิตตัวพา |
ตัวพาการหลอมจะส่งผลต่อรอบเวลาหรือไม่อย่างมีนัยสำคัญ ตัวพาที่มีพื้นที่เปิดโล่งจำกัดจะทำให้การแลกเปลี่ยนบรรยากาศและการถ่ายเทความร้อนช้าลง ซึ่งสามารถยืดเวลารอบการทำงานได้ 10 ถึง 20 เปอร์เซ็นต์ ตัวพาที่ได้รับการปรับปรุงจะช่วยลดความเบี่ยงเบนของอุณหภูมิภายในชั้นคอยล์ และสามารถทำให้วงจรสั้นลงได้โดยไม่เสี่ยงต่อคุณภาพของผลิตภัณฑ์ |
ปัญหาที่เกี่ยวข้องกับผู้ขนส่งส่วนใหญ่สามารถป้องกันได้ด้วยประเภท วัสดุ ขั้นตอนการตรวจสอบที่ถูกต้อง และซัพพลายเออร์ที่เข้าใจสายการผลิตสายไฟทั้งหมด
ความคิดสุดท้ายเกี่ยวกับตัวพาการหลอมสำหรับขดลวด
ตัวพาการหลอมเป็นตัวขับเคลื่อนที่เงียบสงบของโรงงานแปรรูปลวด พวกเขาเห็นทุกรอบ ดูดซับทุกการแกว่งของอุณหภูมิ และรับน้ำหนักเต็มของคอยล์ปึก แต่มักจะเป็นองค์ประกอบสุดท้ายที่ต้องตรวจสอบเมื่ออัตราข้อบกพร่องเพิ่มขึ้น หลักฐานจากภาคสนามมีความสอดคล้องกัน: รูปทรงพาหะ วัสดุ และสภาพคือความแตกต่างระหว่างกระบวนการอบอ่อนที่มีความเสถียรกับกระบวนการที่ทำให้เกิดเศษที่ไม่ต่อเนื่อง
เมื่อคุณเลือกตัวพา ให้เริ่มจากข้อมูลกระบวนการของคุณเอง รวมถึงคอยล์ที่หนักที่สุด รอบที่ร้อนที่สุด ประเภทบรรยากาศ และเส้นทางการจัดการจากคอยล์เลอร์ไปยังเตาเผา จับคู่ประเภทพาหะและวัสดุกับหมายเลขเหล่านั้น ซื้อจากผู้ผลิตที่สามารถรับรองวัสดุ และตรวจสอบพาหะตามกำหนดเวลาที่แน่นอน ค่าใช้จ่ายของตัวพาที่ได้รับการออกแบบมาอย่างดีนั้นเป็นเพียงเศษเสี้ยวเล็กน้อยของมูลค่าของคอยล์ที่ตัวพานั้นปกป้อง
หากคุณใช้งานสายการผลิตลวดสลิงและต้องการอุปกรณ์เพื่อทำให้โซ่สมบูรณ์ รวมถึงการม้วน การม้วน การหลอม การเรียว และการกด บริษัทของเราจะจัดหาเครื่องจักรที่ออกแบบมาเพื่อทำงานร่วมกับตรรกะการผลิตแบบเดียวกันที่อธิบายไว้ในบทความนี้ คุณสามารถตรวจสอบกลุ่มผลิตภัณฑ์ได้บนเว็บไซต์นี้ หรือติดต่อทีมวิศวกรของเราพร้อมระบุพารามิเตอร์คอยล์และแบบร่างของเตาเผา
ตัวพาการอบอ่อนที่เลือกอย่างเหมาะสม รวมกับการบำรุงรักษาที่มีระเบียบวินัย สามารถลดข้อบกพร่องการเกาะติดและการขีดข่วนได้มากกว่าครึ่งหนึ่ง และโดยทั่วไปคือการปรับปรุงความน่าเชื่อถือที่คุ้มค่าที่สุดสำหรับเครื่องอบอ่อนแบบขดลวด
ผลิตภัณฑ์ของเรา
สินค้าแนะนำ
ข่าว
-
-
ลวดสลิงขนาด 12 มิลลิเมตร สลิงสำเร็จรูปขนาด 4.5 เมตร และค่าความคลาดเคลื่อนในการตัด 10 มม. นั่นคือลำดับที่ร้านขายสลิงหลายแห่งพบกันในเช้าวันจันทร์ ดวงตาไม่ได้ไปในจุดที่ภาพวาดบอกว่าควร ต้องตัดปลอกโล...
READ MORE -
ลองนึกภาพโรงงานที่เพิ่งได้รับสัญญาในการผลิตสลิงลวดสลิงที่เหมือนกันจำนวน 120 เส้น แต่ละเส้นยาว 3.75 เมตร โดยมีปลอกอะลูมิเนียมแบบพันที่ปลายด้านหนึ่ง ผู้ปฏิบัติงานจะตั้งล้อตัดและวัดเชือกเส้นแรกด้วย...
READ MORE -
หัวขดคือชุดประกอบแบบหมุนที่รับลวดสลิง ปลายลวดอบอ่อน หรือเหล็กลวด แล้วขึ้นรูปเป็นขดเกลียวที่มีการควบคุมอย่างแน่นหนา สำหรับผู้ผลิตที่ผลิตสลิงลวดสลิง การต่อสายเคเบิล หรือบรรจุภัณฑ์แบบม้วน หัวคอยล์เ...
READ MORE -
เมื่อเร็วๆ นี้ บริษัทแปรรูปลวดสลิงในเอเชียตะวันออกเฉียงใต้ปฏิเสธเกือบ 30 เปอร์เซ็นต์ของชุดอบอ่อน เนื่องจากคอยล์ติดกันและชั้นนอกมีรอยขีดข่วนจนไม่สามารถซ่อมแซมได้ โปรไฟล์เตาเผาถูกต้อง บรรยากาศการป...
READ MORE
ติดต่อกับ Xingtai

หากคุณต้องการอุปกรณ์ไฮดรอลิกแบบกำหนดเองหรือคำปรึกษาด้านเทคนิค โปรด โปรดติดต่อทีมขายและวิศวกรรมของ Xingtai
ลิงค์ด่วน
หมวดหมู่สินค้า
ติดต่อเรา
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 เลขที่ 3 ถนนหลงกัง ถนนท่าเรือเกากัง เมืองไท่โจว ประเทศจีน
ลิขสิทธิ์ © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. สงวนลิขสิทธิ์. ผู้ผลิตเครื่องจักรไฮดรอลิกตามสั่ง ขายส่งโรงงานหวดเชือกลวด

